

Vlam snijden
Vlamsnijden, ook wel Oxy-brandstofsnijden genoemd, is een thermisch metaalsnijproces waarbij gebruik wordt gemaakt van een hoge- vlam (waarbij zuurstof en brandstofgas worden gecombineerd) om metaal te smelten en te oxideren, terwijl een straal pure zuurstof het gesmolten materiaal wegblaast, waardoor een zuivere snede ontstaat. Het is een zeer dominante oplossing voor het snijden van metaal geweest voor de vervaardiging van zwaar staal vanwege de lage kosten en het buitengewone vermogen om dikke metalen materialen te snijden. Voor hoge precisie zijn non-ferrometalen of dunne platen echter plasma-, laser- of waterstraalsnijden betere alternatieven.
Beschrijving
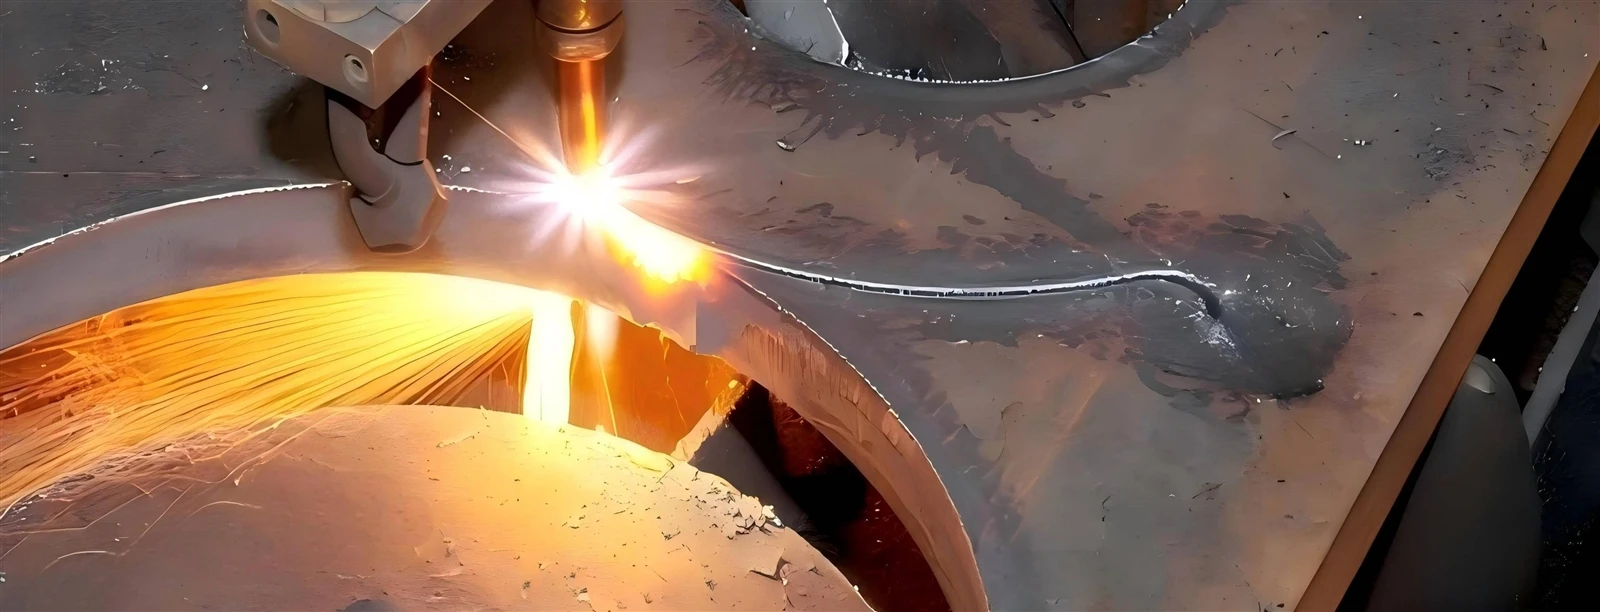
De vlamsnijoplossing vereist relatief lage onderhoudskosten, geschikt voor een beperkt budget, en de kosten van gas (zoals acetyleen, propaan) en zuurstof zijn beheersbaar. Deze metaalsnijoplossing kan dikke koolstofstalen platen verwerken (enkele millimeters tot honderden millimeters), vooral geschikt voor werkzaamheden in complexe omgevingen zoals het veld en bouwplaatsen. De snijsnelheid van dik koolstofstaal kan tientallen tot honderden millimeters per minuut bedragen, en de apparatuur is meestal draagbaar en eenvoudig te bedienen. Milieuvriendelijk, en de bijproducten van de verbranding bevatten minder verontreinigende stoffen, geen schadelijke straling of geluidsoverlast, en daarom wordt het al tientallen jaren op grote schaal gebruikt door de industrie.
Parameters voor vlamsnijden
Fabmann richt zich op het leveren van kosten-effectieve vlamsnijdiensten voor industrieën zoals de bouw, infrastructuur en zware machines, en voldoet aan aangepaste snijbehoeften voor complexe werkstukken en grote- platen (6 mm - 300 mm+). We hebben veel ervaring opgedaan met het instellen van de juiste parameters voor het vlamsnijden van goede kwaliteit van staalmaterialen, inclusief dikwandige buizen, en hieronder vindt u de belangrijkste samenvatting.
√Snijdiktebereik, ideaal voor 6 mm tot 150 mm
√Gastype: acetyleen (heetste vlam), propaan of aardgas (goedkoper maar koeler). Voor een zuurstofoplossing is normaal gesproken een zuiverheid van meer dan of gelijk aan 99,5% zuiver nodig, omdat onzuiverheden de snijsnelheid/-kwaliteit verminderen.
√Gasdruk, zuurstof: 2–7 bar, of brandstofgas: 0,3–1,5 bar. (afhankelijk van de dikte van het staalmateriaal, en hoe hoger de druk, hoe dikker de staalplaat).
√Mondstukgrootte, grotere mondstukken zijn vereist voor dikker staal, een mondstuk van 1 mm kan maximaal 20 mm aan, terwijl een mondstuk van 3 mm wordt aanbevolen voor 50 mm+
√Tolerantie, ±0,8 mm tot ±2,5 mm (afhankelijk van dikte en vaardigheden van de operator).
√Typische kerfbreedte: 1,5 mm tot 6 mm (afhankelijk van de materiaaldikte), en de kerf neemt toe met de dikte als gevolg van lagere snelheden en een bredere zuurstofstroom.
√Snijsnelheid, en deze is afhankelijk van de materiaaldikte. Hieronder vindt u een aantal populaire parameterinstellingen:
1. 6 mm staal: ~500 mm/min, snijsnelheid 400 mm/minuut, mondstukgrootte: 1 mm, zuurstofpers: 2,5 bar
2. 25 mm staal: ~250 mm/min, snijsnelheid 200 mm/minuut, mondstukgrootte: 2 mm, zuurstofpers: 4 bar
3. 100 mm staal: ~50 mm/min, snijsnelheid 60 mm/minuut, mondstukgrootte: 2,5 mm, zuurstofpers: 10 bar
Om het vlamsnijden te optimaliseren, is het de moeite waard om te weten dat het kosteneffectieve evenwicht, en normaal gesproken de kosten voor vlamsnijden, lager zijn in vergelijking met plasma- en lasersnijden voor een dikte van meer dan 25 mm. Houd er ook rekening mee dat vlamsnijden niet geschikt is voor het snijden van metaal met hoge precisie, en dat het niet geschikt is voor non-ferrometalen of dunne platen, terwijl plasma-, laser- of waterstraalsnijden betere alternatieven zijn. Bovendien is een na-snijbehandeling vereist om slak te verwijderen door middel van een hamerhamer of slijpen voor schone randen.

Gietijzer kan onder bepaalde omstandigheden met een vlam worden gesneden, maar de procesparameters moeten worden aangepast aan het materiaaltype en de bedrijfsspecificaties. De productie-ingenieurs van Fabmann zijn zeer ervaren in het omgaan met het snijden van gietijzeren materialen, en hieronder vindt u de korte samenvatting:
√Een carburerende vlam (volumeverhouding zuurstof tot acetyleen minder dan 1) is vereist om overmatige oxidatie van het gietijzer te voorkomen, en deze bijzondere voorzichtigheid is bedoeld om het risico op koolstoftoename bij het fabricageproces van gietijzer te verminderen.
√Vlamsnijden met een hoog percentage zuurstof kan verbrossing van het materiaal veroorzaken.
√Gietijzer met een hoog koolstofgehalte of gietijzer dat speciale legeringen bevat, is mogelijk niet geschikt voor vlamsnijden.
√Gietijzerkwaliteit: als er gebreken zijn zoals poriën en slakinsluitsels in het gietijzer, is het gemakkelijk om een ongelijkmatige verbranding of barsten in de snede te veroorzaken tijdens het vlamsnijden, en de materiaalintegriteit moet worden getest voordat het massale vlamsnijden begint.
Samenvattend is vlamsnijden geschikt voor de verwerking van gietijzer, maar het moet worden gecombineerd met materiaaleigenschappen en procesvereisten. Indien nodig kan plasma- of bandzaagsnijden voorrang krijgen om de efficiëntie te verbeteren.
Voordelen versus nadelen
Vlamsnijden heeft zijn nadelen overwonnen door middel van CNC-vlamsnijden (Computer Numerical Control), en het kan een hoge mate van automatisering en precisie aan die voorheen onbereikbaar was met handmatig vlamsnijden. Bij CNC-vlamsnijden wordt gebruik gemaakt van computerprogramma's die de beweging van de snijbrander langs het werkstuk dicteren, waardoor consistente en herhaalbare resultaten worden gegarandeerd. Handmatig vlamsnijden wordt nu voornamelijk gebruikt voor onderhoudswerkzaamheden op locatie-.
Hieronder vindt u een korte samenvatting:
Voordelen:
√Lage bedrijfskosten en over het algemeen betaalbaarder dan andere snijoplossingen zoals waterstraal-, laser- en draadsnijden, waardoor het een haalbare optie is voor kleine tot middelgrote-bedrijven.
√Veelzijdigheid, het kan een breed scala aan staalmaterialen verwerken, van medium tot dikke platen, en biedt flexibiliteit in ontwerp en toepassing.
√Efficiëntie, het staat bekend om de hoge snijsnelheid, en de snelle materiaalverwijderingscapaciteit is vooral voordelig voor grootschalige projecten-.
√Snijmogelijkheid, het kan dikkere materialen snijden dan andere snijmethoden zoals lasersnijden of plasmasnijden.
Nadelen:
√HAZ (Heat-Affected Zone), een van de grootste nadelen is het HAZ-effect in de buurt van het snijgebied. De intense hitte kan de materiaaleigenschappen veranderen, wat kan leiden tot problemen zoals verhoogde hardheid of veranderingen in de microstructuur. Daarom wordt het meer aanbevolen voor middelmatige tot dikke staalplaten.
√Beperkte precisie, vooral handmatig vlamsnijden, is beperkt in termen van precisie, vooral als het gaat om ingewikkelde ontwerpen of dunne materialen. CNC-vlamsnijden heeft enorme vooruitgang geboekt op het gebied van snijprecisie, maar het is nog steeds niet zo goed als plasmasnijden of lasersnijden voor middeldikke platen.
√Slechte snijkwaliteit in termen van snijkant en oppervlak, onregelmatigheden, slakken en scheuren, en hieronder vindt u een korte samenvatting van de potentiële kwaliteitsproblemen die gepaard gaan met vlamsnijden:
1. Slechte snijkanten, zoals afsmelten van de rand, gestolde druppels en overhangende snijkant. Deze defecten kunnen worden veroorzaakt door de volgende oorzaken:
1.1 verwarmingsvlam te sterk
1.2 onjuiste afstand tussen mondstuk en werkstuk
1.3 onjuiste voorwaartse snelheid van de toorts
De spuitmondgrootte 1,4 is mogelijk te groot voor de te snijden dikte
1,5 overschot aan stookgas
2. Onvolkomenheden op de snijvlakken; het bovenste gedeelte van het snijvlak is concaaf onder de snijrand en de snijrand zelf kan min of meer zijn gesmolten. Deze defecten zijn typisch concaaf snijvlak onder de bovenrand, vernauwing van de kerf (convergent en divergent), concaaf snijvlak, onregelmatig snijvlak, hoekafwijking van snijvlakken (snijoppervlakprofiel volgt niet volgens de gewenste vereisten) en afgeronde onderrand. De mogelijke oorzaken zijn:
2.1 Zuurstofdruk te hoog snijden
2.2 Verkeerde instelling van de opening tussen spuitmond en werkstuk
2.3 mondstuk is niet gereinigd
2.4 onderbroken straal snijdende zuurstof
2,5 voorwaartse snelheid van de toorts te snel
2.6 onjuiste spuitmondgrootte
3. Groeven, ook wel onvolkomenheden in de sleeplijn genoemd, overmatige snede-sleeplijn, groef--achtige vorm van het snijoppervlak in de richting van de diepte van de snij-sleeplijn. De defecten zijn normaal gesproken geïsoleerde gutsen, gegroepeerde gutsen. De mogelijke oorzaken zijn:
3.1 Voorwaartse snelheid van de toorts is mogelijk te langzaam
3.2 vuile of beschadigde spuitmond
3.3 onderbroken straal snijdende zuurstof
3.4 vlam is mogelijk te zwak
4. Overmatige slakken, zoals slakken aan de onderkant, slakvlekken op het snijoppervlak, de mogelijke oorzaken zijn:
4.1 De voorwaartse snelheid van de toorts kan te snel of te langzaam zijn
4.2 spuitmondgrootte is mogelijk te klein
4.3 lagedrukopstelling van zuurstof
4.4 overschot aan stookgas
4.5 vuil of geschuurd stalen werkstuk
5. Scheuren, op het snijvlak of onder het snijvlak, de mogelijke oorzaken zijn:
5.1 Koolstofgehalte of gehalte aan legeringsmengsels te hoog
5.2 Voorverwarmen van het werkstuk is niet voldoende
5.3 De temperatuur van het werkstuk daalt te snel
5.4 materiaal koudwerk gehard
Fabmann biedt complete metaalbewerkingsservicesmetaal snijden, metaal vormen, rolvorming, metaal lassenEnmetalen oppervlaktebehandelingen daarom kunnen we u een one-stop-stopshopservice bieden. Als u van plan bent een leveranciersnetwerk in China op te bouwen, kan Fabmann uw perfecte keuze zijn, omdat we een zeer professioneel technisch team hebben dat grondstoffen, gereedschappen en uitgebreide productieprocessen kan verzorgen.
- +86-21-22811110
- sales@fabmann.com
- 1e verdieping, nr.1440, Yan'An Road, Shanghai, China